- 盲孔会积聚切屑和冷却液,标准量规在触及加工常在孔底附近留下的锥度或鼓形之前就已触底。
- 气动塞规适合大批量生产中的严格公差,表盘式内径表适合一般尺寸检测,三坐标测头则受测针长度和测球半径限制。
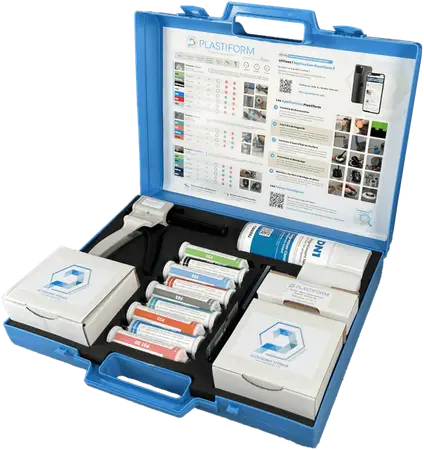
- 使用 Plastiform 时,先用 DN1 脱脂,从孔底边注射 F20 或 F50 边后撤喷嘴,固化 2 至 8 分钟后测量复制件。
盲孔是指具有封闭底部的孔,它与两端开口的通孔相反。封闭端阻碍了大多数标准检测工具到达需要测量的位置,这使得盲孔难以检测。
标准量具在其前端有一个”盲区”(通常称为导向段),这使得它们无法用于检查靠近盲孔底部的几何形状。
这在精密制造中引发了实际问题。
半导体、航空航天和汽车制造厂都需要准确的盲孔测量。想想液压歧管和螺纹嵌件。如果您无法验证底部的直径,该部件可能会在压力下失效。
从这些受限空间获取准确数据需要特定的工具策略。
这属于工业计量学的更广泛范畴,但盲孔呈现出独特的物理障碍,需要专门的解决方案。您不仅在与公差抗争,还在与访问限制和碎屑堆积抗争。
在这篇文章中,我将分享测量盲孔最有效的方法,从气动量具到先进的 Plastiform 复制胶泥复制。我们将研究如何克服底部间隙问题并确保您的测量具有可重复性。
以下是它的工作原理。
目录

什么是盲孔?
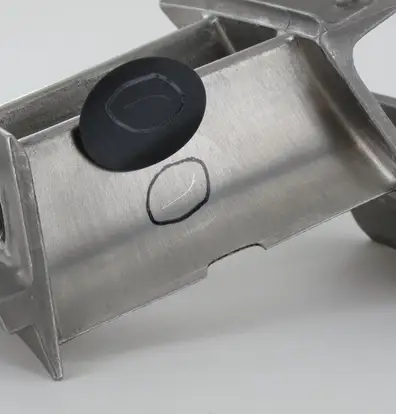
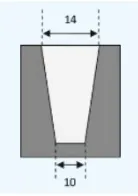
盲孔是指钻削到特定深度而未完全穿透工件的加工孔。与通孔不同,它具有封闭的底部,这给尺寸控制带来了挑战。
虽然这种区别看似简单,但它极大地改变了测量策略。
在标准通孔中,您可以从两侧进入,碎屑也很容易排出。然而在盲孔中,您是在对着一面实心墙工作,它会困住切屑和冷却液,同时限制了您的测量探头可以移动的距离。
这是一个盲孔示例:
为什么盲孔测量具有挑战性?
在精密制造中,您会经常遇到这些特征,特别是在螺纹嵌件、定位销位置和轴承座等应用中。
由于切削底部的刀具压力会发生变化,这些孔因几何误差而臭名昭著。
仅仅检查顶部的直径是不够的,您通常必须验证圆度、锥度和实际深度,以确保液压阀等组件与其配合部件完美契合,而不会提前触底。
大多数机械加工过程会在末端留下轻微的桶形或锥形,而标准量具通常在检测到这些几何误差之前就已经”触底”了。
您无法从”另一侧”进入该特征,因为它没有另一侧。这种物理约束会困住空气,限制冷却液流动,并使插入测量探头变得更加困难。
传统盲孔量具方法
使用传统工具测量盲孔就像在漆黑的车库里停车。你看不到后墙,所以你必须信任你的传感器。
标准工具在这里经常失效,因为它们根本无法触及靠近底部的几何偏差。
为了解决这个问题,传统计量学依赖三类主要工具:改进型内径量表、气动量具和分瓣式球头探头。
如何选择合适的盲孔量具
为盲孔选择正确的量具比看起来要复杂。您不能简单地从架子上拿一个标准的内径量规。
为了获得可靠的数据,您必须评估名义直径、工件公差,特别是孔深。
正确的选择完全取决于您的工件几何形状。
如果您需要保持 ±0.001 mm 的精度,气动量具通常更优越,因为它具有非接触性质,并且能够将喷嘴放置在非常靠近底部的位置。
对于较大孔的一般尺寸测量,内径量表是您的主力。但您需要确保探头与显示装置的传输比匹配(通常为 1:1 或 1:2.5)。
如果这些不匹配,您的测量结果就不只是略微偏差,而是在数学上就是错误的。
测量程序与校准
获得准确的数据不仅仅在于拥有昂贵的量具,更在于技术。
在接触量具之前,请彻底清洁孔。如果您的盲孔充满了机油或切屑,探头接触点就无法平齐贴合。
使用专业的计量清洁用品清洁量具和孔。
对于校准,请使用设置环(或标准环)。将探头插入环中,并调整显示以匹配环上标注的尺寸。
警惕体温,将环握在手中会导致热膨胀。
进行测量时,轻轻地在孔内前后摆动(”摇晃”)手柄,以找到反转点。该最小值代表垂直于轴线的真实直径。
间接盲孔测量
有时,传统的手持工具会遇到瓶颈。
无论是因为盲孔太深、直径太小,还是底部的特征太复杂,您可能会发现标准量具无法提供可靠的读数。
在这种情况下,印模材料(复制)是目前最好的解决方案。
这种方法涉及使用复制材料来创建盲孔的”负模”。
与其挣扎着将机械探头插入黑暗、充满油污的型腔,不如注入一种流动的聚合物,它可以流进孔的每一个微小特征中。
它固化速度相当快,并保持富有弹性的状态以便取出。准确地说,最终硬度是完全可以配置的。但最终,您会得到内部几何形状以及表面粗糙程度的高精度(微米级)复制品。
最大的优势?全面访问。
由于材料初始状态为流体,它会自然流向盲孔的正底部,捕捉到因机械间隙要求而被传统量具错过的半径、转角几何形状和任何锥度。
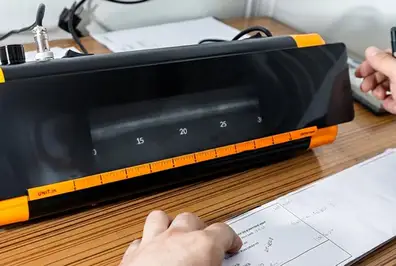
一旦完成聚合,您就可以取出固体复制品,并使用光学轮廓投影仪、视觉系统或激光扫描仪等标准实验室工具进行外部测量。
这项技术将困难的内部测量转化为简单的外部测量。
它有效地消除了盲孔测量的”盲”点,为您提供孔状况的永久 3D 记录,包括表面粗糙程度和缺陷,并具有微米级的分辨率。
使用 Plastiform 复制胶泥测量盲孔几何形状
使用 Plastiform 复制胶泥印模材料需要一个简单的标准化工作流程。
请遵循以下步骤以确保最高精度:
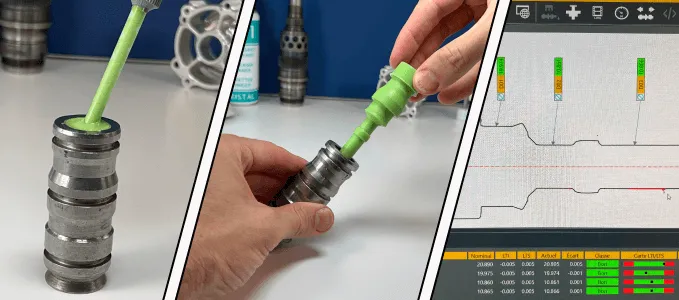
- 准备表面:使用脱脂剂(如 DN1 清洁剂)彻底清洁盲孔,以去除所有污染物和油脂。表面必须干燥,以便复制品准确捕捉微观结构。
- 选择合适的产品:对于盲孔,选择富有弹性的或半刚性的筒装产品(例如 F20 或 F50)。即使孔内有轻微的背切或螺纹,这些材料也允许您取出印模。
- 注入材料:将混合喷嘴放置在盲孔的正底部。在缓慢退回喷嘴的同时注入 Plastiform 复制胶泥。这种”由下而上”的填充技术可防止空气困在关键的转角区域。
- 等待固化:让材料固化。根据具体产品等级,这通常需要 2 到 8 分钟。在此阶段请勿触摸材料。
- 取出复制品:固化后,将印模轻轻从孔中拉出。材料的弹性使其能够从孔壁无损脱离,并立即恢复原状。
- 测量复制品:将取出的复制品安装在夹具上。您现在可以使用光学投影仪或激光测微仪等非接触式系统测量直径、锥角和底部半径。
盲孔测量方法对比
| 测量方法 | 最适用于 | 精度 | 底部间隙 | 成本 |
|---|---|---|---|---|
| Plastiform 复制胶泥复制 | 复杂几何形状、底部半径、隐藏细节 | 高 (±1 µm) | 零(测量全深度) | 极低 |
| 气动量具 | 大批量生产、严苛公差 | 极高 (±0.5 µm) | < 1 mm | 高 |
| 内径量表 | 一般车间检测 | 中等 (±4 µm) | ~3-5 mm | 低 |
| 分瓣式球头探头 | 小直径 (<10mm) | 高 (±2 µm) | ~1-2 mm | 中等 |
| CMM 探头 | 大型零件的自动化检测 | 高 (±2 µm) | 受限于测针球头 | 极高 |
先进的盲孔测量方法
虽然 Plastiform 复制胶泥可以处理复杂的几何形状复制,但自动工作流程中还存在其他先进方法。
CMM 探测
使用三坐标测量机 (CMM) 是自动化深孔检测的标准。
通常有两种主要策略:触发式探测或扫描探测。这会创建一个高度准确的 3D 圆柱模型。
但物理定律仍然适用。
您受限于测针长度和接杆组合。如果探头太短,就无法触及底部;如果太长,则会引入弯曲/跳动误差。
此外,测量墙壁与底部交界的准确转角极其复杂,因为探头球头半径通常会阻碍与正底边的接触。
结论
我们研究了该领域的主要手段:
- 用于全面几何特征描述的印模成型技术。
- 具有广泛通用性的内径量表。
- 用于快速精密测量系统的气动量具。
每种方法处理封闭底部的方式都不同。
这里最重要的一点是,成功取决于几何适应性。
您需要选择一种专门设计的策略,以便能够直接测量到孔底,而不会过早撞击端墙。
如果您的探头设置没有考虑到必要的底部间隙,您可能会错过隐藏在零件深处的锥度或形状误差。
对于高要求应用,我始终建议使用补充方法来验证您的结果以进行交叉检查。
建立标准化工作流程是防止生产中出现令人不快的意外情况的最佳方式!